


DIN S355JR/ГБ Q355B
Qilu
Описание продукта
Горячекатаный и кованый круглый пруток S355JR (1.0045) / Q355B диаметром от 16 до 300 мм, поставляется в прокатанном (+AR) или нормализованном (+N) с сертификатом EN 10204 3.1. Конструкционная марка по умолчанию 355 МПа для сварных рам, оснований машин, кронштейнов и валов для легких условий эксплуатации — заказана в соответствии с EN 10025-2 для европейских проектов и GB/T 1591-2018 для поставок на китайские заводы, с указанием химических свойств и данных по ударным нагрузкам для каждой плавки.
Эквивалент: EN 10025-2 S355JR (1.0045) · старый класс DIN 17100 St52-3 · GB/T 1591-2018 Q355B · класс ASTM A572 Gr 50 (статическая нагрузка, отсутствие требований к ударной нагрузке на основание)
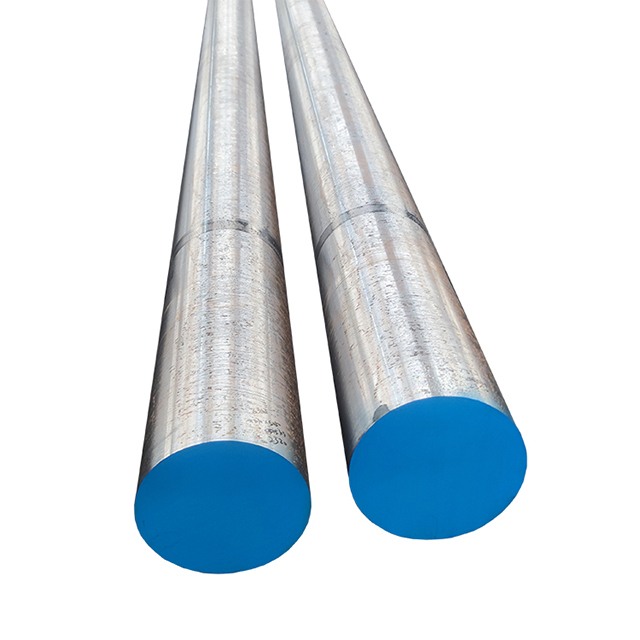
S355JR / Q355B горячекатаный круглый пруток, поверхность после прокатки
Форма выпуска: пруток горячекатаный, кованый, лущеный; нарезка по длине по запросу
Диапазон диаметров: 16 мм – 300 мм; длина 3–6 м или нарезанный по размеру
Состояние поставки: в прокатанном (+AR) или нормализованном (+N), оба стандартных маршрута согласно EN 10025-2.
Маршрут производства: плавка в электродуговой или конвертерной печи, вторичное рафинирование, горячая прокатка или ковка.
Стандарты: EN 10025-2 (S355JR), GB/T 1591-2018 (Q355B); JIS G3101 SS400 находится на класс ниже
Сертификаты: EN 10204 3.1 с результатами термического анализа, растяжения и Шарпи; 3.2 по договоренности
Испытания: растяжение и удар за плавку; UT в соответствии с EN 10160 / ASTM A388, если этого требует заказ.
Срок поставки: размеры запасов со склада; кованые диаметры обычно 20–35 дней
S355JR — это простая углеродисто-марганцевая конструкционная сталь без преднамеренного легирования, кроме Mn. Прочность обусловлена ферритно-перлитной структурой стали с содержанием углерода 0,20–0,24 % и марганца 1,60 % — этап закалки и отпуска, требующий контроля, не требуется, именно поэтому эта марка изготавливается и сваривается так, как ожидают производители. Остаточная медь ограничивается, поскольку эта марка часто получается из расплавов ЭДП на основе лома, а медь является элементом, который вызывает растрескивание поверхности во время горячей обработки, когда она накапливается.
| Элемент (термический анализ, макс., если не указано иное) | C | Si | Mn | P | S | Cu |
|---|---|---|---|---|---|---|
| EN 10025-2 S355JR (1.0045) | 0,24 % | 0,55 % | 1,60 % | 0,035 % | 0,035 % | 0,55 % |
| ГБ/Т 1591-2018 К355Б | 0,20 % | за ГБ/Т 1591-2018 Таблица 1 | за ГБ/Т 1591-2018 Таблица 1 | 0,035 % | 0,035 % | за ГБ/Т 1591-2018 Таблица 1 |
Углеродный разрыв является заголовком: Q355B поддерживается на уровне 0,20 % по сравнению с потолком JR в 0,24 %, что является одной из причин, по которой марка GB может позволить себе более строгие требования к ударной нагрузке (34 Дж против 27 Дж). Полные окна из кремния, марганца и микросплавов для Q355 отличаются от EN и соответствуют таблице 1 GB/T 1591-2018 — мы сопоставляем сертификат с руководящим стандартом чертежа вместо того, чтобы предполагать двустороннюю замену. Для работы при низких температурах то же семейство продолжается как круглый стержень S355J2 / ST52-3N , сертифицированный при температуре −20 °C.
Приведенные ниже значения представляют собой базовые характеристики для небольших секций. Выход снижается по мере увеличения диаметра — это свойство зависит от прокатки, а не от термообработки, поэтому всегда читайте строку, соответствующую фактическому размеру прутка.
| Свойство | S355JR (EN 10025-2) | Q355B (GB/T 1591-2018) |
|---|---|---|
| Выход, ReH (≤16 мм) | 355 МПа мин. | 355 МПа мин (ReL) |
| Выход, более толстые секции | 335 МПа (16–40 мм), ниже за | 335 МПа (16–40 мм), ниже за |
| Растяжение, Rm (≤100 мм) | 470–630 МПа | 470–630 МПа |
| Шарпи с V-образным вырезом | 27 Дж при +20 °C (продольно) | 34 Дж при +20 °C |
| Удлинение | В зависимости от толщины и формы изделия, согласно EN 10025-2 | Согласно ГБ/Т 1591-2018 |
К каждой цитате этого класса мы делаем две заметки. Во-первых, показатель текучести уменьшается в зависимости от сечения: кованый круглый Ø200 не будет сертифицировать 355 МПа, а чертеж, сопоставленный со значениями для тонкой пластины, необходимо перепроверить перед заказом. Во-вторых, твердость не является обязательным свойством для этого сорта — любые требования HRC относятся к другой стали, обычно к закаленно-отпущенному сплаву, такому как круглый стержень 4140/42CrMo4..
| Стандартный | класс | Номер материала / Примечания |
|---|---|---|
| EN 10025-2 (Европа) | S355JR | 1.0045 |
| Старый DIN 17100 (Германия, отозван) | Ст52-3 класс | Ст52-3У ≈ J0, Ст52-3Н ≈ J2; JR — родной брат в момент проката |
| ГБ/Т 1591-2018 (Китай) | Q355B | Преемник Q345B после версии 2018 года. |
| АСТМ (США) | А572 Гр 50 (класс) | Выход 345 МПа, Шарпи в базовой комплектации отсутствует. |
| JIS G3101 (Япония) | SS400 (класс, низший) | Выход 245 МПа, нет гарантированного химического состава, превышающего P/S. |
«Эквивалент» в этой таблице означает совпадение классов прочности, а не то, что сертификаты взаимозаменяемы. Подробное сопоставление, включая асимметрию ударной температуры между суффиксами букв EN и буквами GB, описано в нашей статье о S355, Q355 и A572 Grade 50 . Краткая версия заказа: укажите действующий стандарт и суффикс в заказе на поставку, и сертификат должен соответствовать этому стандарту.
Сварные рамы, станины, станины и опорные конструкции
Компоненты мостов и зданий, к которым применяется исполнение EN 1090.
Валы, штифты, рулевые тяги и опорные болты для легких условий эксплуатации, работающие в статическом или медленном режиме
Фланцы оснований, анкерные стержни и арматура для башен и мачт.
Общий производственный парк экспортного оборудования, изготовленного в соответствии с нормами проектирования EN
Где S355JR — неправильный ответ: вращающиеся валы со значительным крутящим моментом и усталостной нагрузкой изготовлены из закаленной и отпущенной легированной стали, а поверхности износа — из стали, подвергшейся сквозной закалке или цементации. Конструкционная сталь зарабатывает на себе, будучи свариваемой, предсказуемой и дешевой за тонну, а не претендуя на роль машинной стали.
По умолчанию используется прокатка (+AR) : пруток покидает стан в состоянии прокатки, соответствует всем требованиям механического стола и стоит меньше всего. Нормализованный (+N) добавляет проход в печи, который выравнивает размер зерна по сечению — его стоит заказывать для поковок большего диаметра, где прокатанный сердечник может отставать от поверхности, и это обязательно, если это указано на чертеже. Ни один из путей не является утолением; В состоянии поставки этой марки мартенсит отсутствует.
Сварка. Производители заботятся об углеродном эквиваленте больше, чем о пределе текучести. В стандарте EN 10025-2 используется формула IIW CEV = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 с максимальными значениями для каждой марки в приложении, а две плавки, обе «по техническим характеристикам», могут заметно отличаться по CEV. Наш постоянный совет: сообщите CEV о сертификате 3.1, особенно если процедура сварки уже прошла аттестацию — повторная квалификация, обнаруженная в середине проекта, является убийцей графика, а не проблемой металлургии. Требования к предварительному нагреву невелики для тонких сечений и возрастают с увеличением общей толщины и CEV в соответствии с процедурой сварки, установленной производителем.
Обработка. После прокатки S355JR режется на низких скоростях твердосплавным инструментом и образует волокнистую стружку; очищенное (+очищенное) состояние поверхности удаляет прокатную окалину и обезуглероженную пленку перед механической обработкой и является экономичным выбором, когда в противном случае покупателю придется столкнуться с тяжелыми первыми резами. Класс допуска и качество поверхности относятся к строке заказа — в нашем руководстве по состоянию прутка и классам допуска рассказывается, как его записать.
Горячая прокатка и ковка толщиной от 16 мм до 300 мм в собственных печах нормализации.
Очистка, шлифовка и нарезка по длине, чтобы пруток прибыл готовым к отправке в механический цех.
Испытания на растяжение и Шарпи для каждой плавки, указанные в сертификатах EN 10204 3.1.
Отчетность CEV по сертификатам по договоренности — сварщики на линии действительно читают
UT согласно EN 10160 или ASTM A388 для заказов с требованиями к объему.
сертифицирован по стандарту ISO 9001; Опыт изысканий ABS / BV / CCS / DNV для морских и строительных работ
Экспортная упаковка с отслеживанием плавкости при комплектации и отправке.
Обычно да, если работа не соответствует требованиям CE — механическая оболочка в тонких срезах одинакова, а требования к ударной нагрузке GB на самом деле более строгие. Двумя открытыми пунктами являются формат сертификата (EN 10204 3.1 в системе EN) и приложение CEV, в котором приведены ссылки инженеров-сварщиков. Мы отмечаем оба в порядке, а не исключаем их; для изготовления с маркировкой CE сначала получите одобрение дизайнера.
Температура испытания. JR сертифицирует 27 Дж при +20 °C; J2 сертифицирован 27 Дж при -20 °C и имеет более жесткий потолок выбросов углерода (0,20 % против 0,24 %). Для всего, что происходит на открытом воздухе зимой, при минусовой температуре или для любого рисунка, на котором написано «низкая температура», J2 — правильная линия, а JR не является заменой.
Тот же класс прочности, другая бумага. St52-3 — отмененное обозначение DIN 17100; его варианты U и N наиболее близки к S355J0 и S355J2. Устаревшие чертежи со ссылкой на St52-3 должны быть повторно привязаны к классу EN 10025-2 во время заказа, чтобы сертификат соответствовал тому, что ожидает увидеть инспектор.
Да. В каждом сертификате 3.1, который мы выдаем, содержится анализ плавки, результаты растяжения и энергия Шарпи с температурой испытания, которую можно проследить по номеру плавки, указанному на стержне. Если в заказе указана отчетность UT или CEV, эти результаты отображаются в том же сертификате.
Отправьте диаметр, длину, состояние (+AR / +N / очищенный), соответствующий стандарт и суффикс (JR / J0 / J2 или Q355B/C/D) и количество в enquiry@qilumetal.com . Мы указываем круглый пруток S355JR / Q355B с сертификатами EN 10204 3.1, собственной ковкой и нормализацией, а также подтверждаем температуру испытания на удар по чертежу перед выпуском.


