


| Количество: | |
|---|---|


1018
Qilu
Описание продукта
Холоднотянутый и горячекатаный круглый пруток 1018, поставляемый в прокатанном или отожженном виде толщиной от 6 мм до 300 мм, обрабатываемый при твердости 126–197 HB и свариваемый без предварительного нагрева. Низкоуглеродистая марка для валов, штифтов и цементированных деталей.
Эквивалент: AISI/SAE 1018 (ASTM A20/A29) · DIN C15/1.0401 · JIS S18C (G4051) · BS 070M20 / EN2C · GB 20# (GB/T 699)
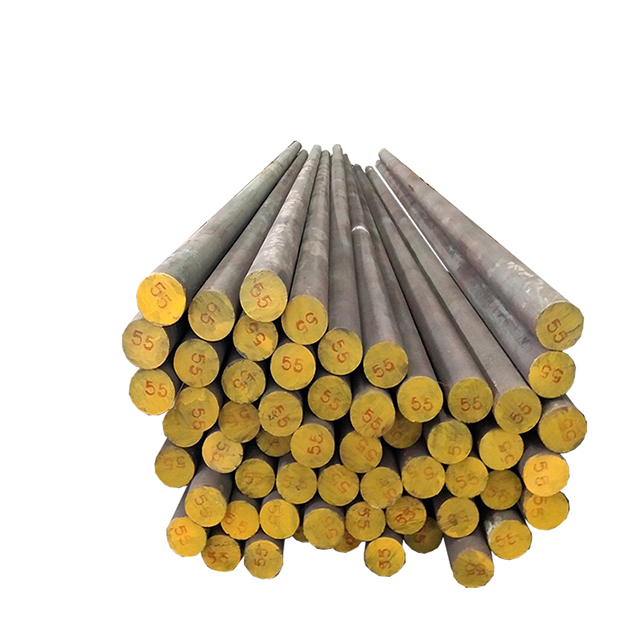
EN2C 1018 Холодно/горячекатаный стальной стержень
EN2C 1018 Холодно/горячекатаный стальной стержень
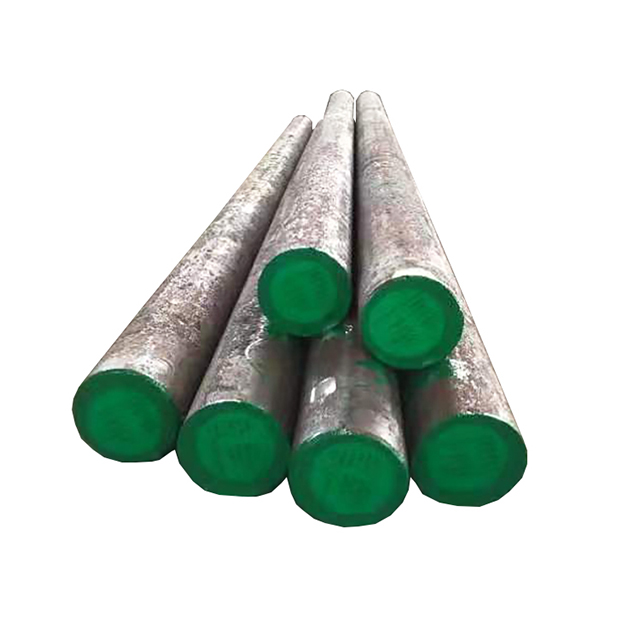
EN2C 1018 Холодно/горячекатаный стальной стержень
Форма поставки — Круглый пруток, плоский пруток, шестигранник и квадрат (холоднотянутый или горячекатаный).
Процесс — Горячекатаный/кованый; холодная вытяжка для строгой толерантности
Состояние — Прокатный, нормализованный или отожженный (не предназначен для сквозной закалки).
Диапазон диаметров — 6–300 мм (горячекатаный); 3–80 мм (холоднотянутый)
Маршрут плавки — ЭДП + LF
Стандарт — ASTM A20/A29, DIN EN 10083-2, JIS G4051, GB/T 699.
Сертификат — стандарт EN 10204 3.1, 3.2 по запросу.
Срок выполнения — 12–25 дней.
1018 находится в низкоуглеродистом диапазоне с содержанием C 0,15–0,20 % и Mn 0,60–0,90 %. Уровень углерода поддерживается ниже точки, при которой действует сквозная закалка — именно это делает марку свариваемой и легко поддающейся формовке. Диапазон содержания марганца немного выше, чем у 1020, что немного увеличивает прочность при прокатке, не ухудшая обрабатываемость. Если деталь требует твердой поверхности, углерод добавляется впоследствии путем цементации, а не встраивается в стержень.
| Элемент | AISI 1018 (%) | DIN C15 / 1,0401 (%) | JIS S18C (%) | GB 20# (%) |
|---|---|---|---|---|
| Углерод (С) | 0,15 – 0,20 | 0,12 – 0,18 | 0,15 – 0,20 | 0,17 – 0,24 |
| Марганец (Mn) | 0,60 – 0,90 | 0,30 – 0,60 | 0,60 – 0,90 | 0,35 – 0,65 |
| Кремний (Si) | — | ≤ 0,40 | 0,15 – 0,35 | 0,17 – 0,37 |
| Фосфор (Р) ≤ | 0.030 | 0.045 | 0.030 | 0.035 |
| Сера (S) ≤ | 0.050 | 0.045 | 0.035 | 0.035 |
Поскольку сталь 1018 не подвергается сквозной закалке, ее полезная прочность зависит от того, как она поставляется. Холодное волочение повышает как прочность на разрыв, так и твердость, но также оставляет остаточное напряжение в стержне — стоит знать, будет ли деталь позже подвергаться механической обработке с жестким допуском и должна оставаться прямой. Приведенные ниже цифры типичны для средних секций; они являются ориентировочными, а не гарантированным минимумом.
| Состояние | Твердость | Rm (МПа) | Re (МПа) | A5 (%) |
|---|---|---|---|---|
| Горячекатаный | 126 – 170 ГБ | 440 – 480 | 275 – 310 | 15 – 22 |
| Холоднотянутый | 170 – 197 ГБ | 480 – 620 | 415 – 520 | 8 – 15 |
| Нормализованный | 120 – 160 ГБ | 400 – 450 | 240 – 280 | 20 – 25 |
| Стандартное | обозначение | № материала |
|---|---|---|
| ASTM A20/A29 (США) | 1018/Г10180 | — |
| DIN EN 10083-2 (ЕС) | С15/С15Е | 1.0401 |
| JIS G4051 (Япония) | S18C | — |
| BS 970 (Великобритания) | 070M20 / EN2C | — |
| ГБ/Т 699 (Китай) | 20# | — |
Валы и шпиндели — слабонагруженные валы, шпиндели и шпиндели с резьбой.
Шпильки и шпонки — штифты с головками, шарнирные штифты, шпонки и установочные штифты.
Сварные узлы — кронштейны, рамы и опорные плиты, где необходима послесварочная обработка.
Детали с цементированной закалкой — небольшие шестерни, кулачки, червяки и втулки, которым требуется износостойкая оболочка жесткого сердечника.
Крепежные детали — болты, шпильки и заклепки низкой и средней прочности, обычно с холодной головой.
1018 не может быть закален насквозь, и затраченный цикл печи тратится впустую. Обработкой, изменяющей его характеристики, является цементация: выдержка при температуре 880–930 °С в богатой углеродом атмосфере до достижения необходимой глубины гильзы, закалка в масле, затем отпуск при 150–200 °С. Это дает случай около 58–62 HRC для сердечника, который остается около 30–40 HRC. Глубина корпуса обычно составляет от 0,3 до 1,5 мм в зависимости от размера зуба и нагрузки. Для снятия напряжений после тяжелой механической обработки достаточно температуры 550–600 °С с последующим медленным охлаждением; нормализацию при 870–900 °С применяют, когда необходимо восстановить микроструктуру.
Большинство поставщиков в этом бизнесе — это торговцы, которые все подряд заключают на субподряд. Мы запускаем наши собственные процессы, что означает более короткие циклы и единую точку ответственности, когда что-то требует исправления.
Цех термообработки — цементация, закалка и отпуск в собственных печах с записью графиков на партию.
Механический цех — очистка, черновая обработка и резка по длине, чтобы ваш пруток был готов к окончательной обработке.
Испытание — ультразвуковое по ASTM A388/EN 10228-3, картирование твердости по сечению, испытание на растяжение и удар.
Сертификация — EN 10204 3.1 в стандартной комплектации, 3.2 доступен при наличии стороннего свидетеля (ABS, BV, CCS, GL).
Экспортная упаковка — в комплекте, с заглушками на концах и защищенная от ржавчины для морских перевозок.
Не сквозная закалка. При содержании углерода 0,15–0,20 % в ядре его недостаточно, чтобы реагировать на закалку. Вместо этого детали, которым требуется твердая поверхность, подвергаются цементации, в результате чего на пластичном сердечнике образуется твердый корпус. Если вам нужна прочность по всему сечению, перейдите к среднеуглеродистой стали AISI 1045 или легированной стали AISI 4140..
Очень мало на практике. 1018 соответствует 0,15–0,20 % C, 1020 — 0,18–0,23 % C, а диапазоны марганца перекрываются. Оба являются низкоуглеродистыми свариваемыми марками, используемыми для одного и того же класса работ, и на чертежах часто упоминается один, в то время как на складе имеется другой. См. нашу страницу круглых прутков из углеродистой стали AISI 1020 для параллельного сравнения.
EN2C — старое британское обозначение мягкой стали с содержанием углерода 0,15–0,25 %; 070M20 — это нынешнее название BS 970 того же семейства. Оба находятся в диапазоне AISI 1018 и считаются взаимозаменяемыми при общеинжиниринговых работах. На чертежах, в которых указан химический состав, сверяйте сертификат завода с отдельными диапазонами, а не доверяйте только названию.
Холоднотянутый пруток имеет более жесткие допуски по диаметру, остается более прямым, имеет лучшую отделку и стоит дороже за тонну. Горячекатаный пруток дешевле и охватывает большие диаметры. Если вы все равно обрабатываете внешний диаметр, достаточно горячей прокатки; если пруток должен быть близок к готовому размеру, холодная вытяжка позволяет сэкономить на токарной обработке.
См. также наши связанные страницы: цементируемая легированная сталь AISI 8620 для науглероженных деталей, подвергающихся более высоким нагрузкам, а также нашу статью о 1020, 1045 и 1050..
Отправьте нам свой диаметр, длину, количество и необходимое состояние. Вы получите коммерческое предложение с полным техническим предложением в течение 24 часов.
Электронная почта: enquiry@qilumetal.com | Веб-сайт: www.qilumetal.com


