


| Количество: | |
|---|---|


AISI 420 JIS SUS420J1 DIN 1.4021
Qilu
Описание продукта
Горячекатаный, кованый и холоднотянутый круглый пруток 420 диаметром от 12 до 200 мм, поставляемый отожженным для механической обработки или закаленным и отпущенным до заданной твердости. Закаливаемая марка нержавеющей стали общего назначения: ее рабочая поверхность имеет твердость около 50 HRC в мягких условиях, а ее стоимость значительно ниже, чем у высокоуглеродистой марки.
Эквивалент: AISI / SAE 420 (UNS S42000, ASTM A276 / A479) · EN 1.4021 / X20Cr13 (EN 10088-3) · JIS SUS420J1 (G4303) · GB/T 1220 20Cr13 (2Cr13) · BS 420S37
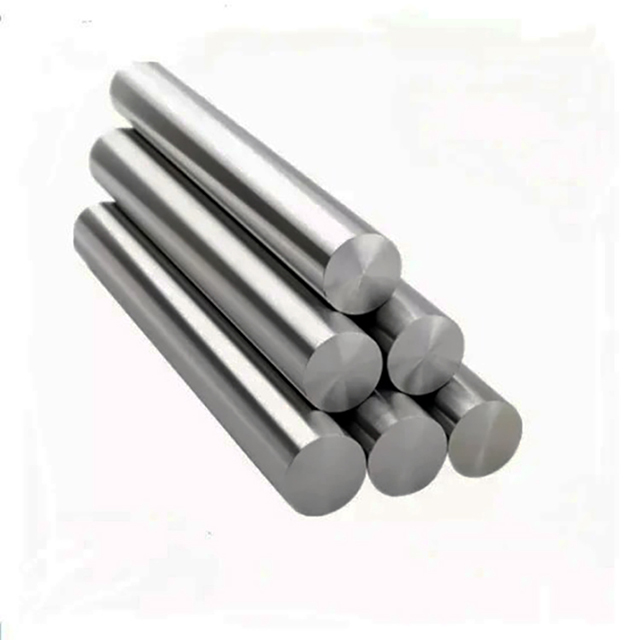
Круглый стержень из мартенситной нержавеющей стали AISI 420/SUS420J1/1,4021
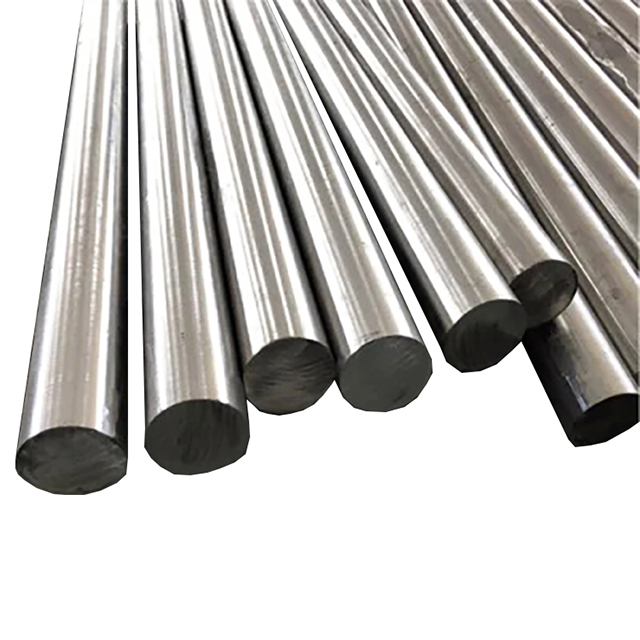
Круглый стержень из мартенситной нержавеющей стали AISI 420/SUS420J1/1,4021
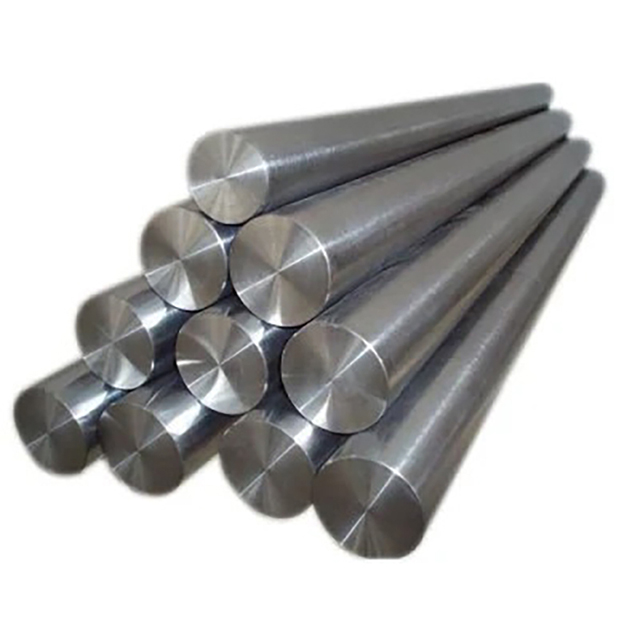
Круглый стержень из мартенситной нержавеющей стали AISI 420/SUS420J1/1,4021
Форма поставки — Круглый пруток — черный, очищенный, точеный или бесцентрово шлифованный.
Процесс — горячекатаный/кованый/холоднотянутый.
Состояние — Отожженный для механической обработки или закаленный и отпущенный (QT).
Диапазон диаметров — 12 – 200 мм; большие секции по запросу
Маршрут плавки — ЭДП+ЛФ+ВД
Стандарты — ASTM A276/A479, EN 10088-3, JIS G4303.
Сертификат — EN 10204 3.1 стандартно, 3.2 по запросу.
Срок изготовления — 15 – 30 дней в зависимости от размера и термообработки.
420 — это мартенситная нержавеющая сталь, на которой основано большинство столовых приборов, насосов и клапанов. Содержание хрома составляет 12,0–14,0 %, что является минимумом, необходимым для образования стабильной пассивной пленки; именно эта пленка предотвращает ржавчину стали в пресной воде, слабых кислотах и большинстве пищевых продуктов. Все остальное о сорте следует из углерода. В то время как 410 работает с минимальным содержанием углерода 0,15%, 420 указан с содержанием углерода, достаточно высоким, чтобы затвердеть до полезной режущей или изнашиваемой поверхности - в этом весь смысл оплаты за сорт. Компромисс прямой: углерод выводит хром из твердого раствора в виде карбида хрома, а хром, содержащийся в карбиде, не может образовывать пассивную пленку. Следовательно, 420 обладает меньшей коррозионной стойкостью, чем марка с низким содержанием углерода, и он никогда не будет правильным выбором для сред с высоким содержанием хлоридов или с низким pH, где можно использовать 304 или 316. Марганца и кремния содержится мало, и они нужны для раскисления, а не для прокаливаемости — твердость 420 обеспечивается углеродом, а прокаливаемость — хромом, поэтому тонкие срезы затвердевают на воздухе, в то время как более толстый пруток требует закалки в масле.
| Элемент (%) | AISI 420 (ASTM A276) | EN 1.4021 / X20Cr13 | JIS SUS420J1 (G4303) |
|---|---|---|---|
| Углерод (С) | 0,15 мин. | 0,16 – 0,25 | 0,16 – 0,25 |
| Кремний (Si) | 1,00 макс. | 1,00 макс. | 1,00 макс. |
| Марганец (Mn) | 1,00 макс. | 1,50 максимум | 1,00 макс. |
| Фосфор (Р) | 0,040 макс. | 0,040 макс. | 0,040 макс. |
| Сера (S) | 0,030 макс. | 0,030 макс. | 0,030 макс. |
| Хром (Cr) | 12.00 – 14.00 | 12.00 – 14.00 | 12.00 – 14.00 |
420 покупается в одном из двух состояний, и цифры совершенно не похожи друг на друга. Отожженный пруток достаточно мягок, чтобы его можно было точить, фрезеровать и сверлить, и это то, что вы заказываете, когда деталь еще нужно обработать на станке для придания ей формы; Это становится возможным благодаря прочности на растяжение в отожженном состоянии примерно 655 МПа при удлинении 25 % на 50 мм. Готовые детали затем подвергаются аустенизации, закалке и отпуску, а температура отпуска является показателем, определяющим окончательный баланс твердости и ударной вязкости. В таблице ниже представлена эталонная серия ASTM A276 для марки 420. Она показывает форму сделки: низкий отпуск около 200 ° C дает прочную, но относительно хрупкую деталь, тогда как отпуск выше 500 ° C теряет большую часть прочности в обмен на пластичность. Единственное предупреждение, которое не содержится в таблице, заключается в том, что эта марка склонна к отпускному охрупчиванию в диапазоне примерно 425–600 °C, поэтому производственные циклы обычно выполняются либо ниже этого диапазона, чтобы сохранить твердость, либо значительно выше него, чтобы получить прочную, но более мягкую деталь. Сидя внутри группы, ты получаешь худшее из обоих.
| Состояние | Предел прочности Rm (МПа) | Устойчивость к Rp0,2 (МПа) | Удлинение A (%) | Твердость |
|---|---|---|---|---|
| Отожженный (ASTM A276, состояние A) | 655 | 345 | 25 | ≤ 241 HBW |
| Q&T, закаленный 204 °C | 1600 | 1360 | 12 | ≈ 444 ХБВт |
| Q&T, закаленный 316 °C | 1580 | 1365 | 14 | ≈ 444 ХБВт |
| Q&T, закаленный 427 °C | 1620 | 1420 | 10 | ≈ 461 ХБВт |
| Q&T, закаленный 538 °C | 1305 | 1095 | 15 | ≈ 375 ХБВт |
| Q&T, закаленный 593 °C | 1035 | 810 | 18 | ≈ 302 ХБВт |
| Q&T, закалка 650 °C | 895 | 680 | 20 | ≈ 262 ХБВт |
| Стандарт | Обозначение | Примечания |
|---|---|---|
| ASTM A276/A479 (США) | 420 / УНС С42000 | Пруток и поковка |
| EN 10088-3 (ЕС) | X20Cr13/1.4021 | Классы доставки QT700 и QT800 |
| JIS G4303 (Япония) | СУС420J1 | SUS420J2 — вариант с более высоким содержанием углерода. |
| ГБ/Т 1220 (КН) | 20Кр13 (2Кр13) | Почти эквивалент |
| BS 970 (Великобритания) | 420С37 | Устаревшее обозначение |
Столовые приборы — лезвия кухонных и карманных ножей, ножницы и ножницы, где необходима острая кромка, подвергающаяся лишь незначительному воздействию коррозии.
Хирургические и стоматологические инструменты — щипцы, ручки скальпелей и развертки, которые закаливаются, шлифуются и пассивируются перед повторным использованием.
Насосы и клапаны — валы, штоки, рабочие колеса и седла для работы с пресной водой, паром и нейтральными жидкостями.
Пресс-формы для литья пластмасс под давлением — основы пресс-форм, стержни и вставки, для которых достаточно умеренной полировки и разумного срока службы.
Крепежные детали и фитинги — болты, винты, гайки и другие крепежные детали, используемые внутри помещений или в закрытых помещениях.
Шестерни, втулки и изнашиваемые пластины — детали, требующие твердой поверхности, но не подвергающиеся агрессивной химии.
Цикл короткий и четко установленный. Отожгите при температуре 840–900 °C и медленно охладите в печи, чтобы получить мягкую, поддающуюся механической обработке структуру; для холодной высадки или тяжелой штамповки вместо этого купите отожженный сфероидизированный стержень. Для закалки проводите аустенизацию в диапазоне 980–1035 °C — верхняя часть диапазона растворяет больше карбидов и повышает твердость, но также приводит к укрупнению зерна, поэтому оставайтесь настолько низкими, насколько позволяет целевое значение твердости. Закалка в масле; Закалка на воздухе приемлема для тонких срезов, но не позволяет достичь полной твердости на стержне диаметром 60 мм. После закалки сталь имеет твердость около 50–52 HRC и подвергается сильным нагрузкам, поэтому ее необходимо немедленно отпустить. Отпускайте при температуре 150–370 °C для сохранения твердости или при температуре 650–750 °C, когда ударная вязкость и стабильность размеров имеют большее значение, чем прочность. Избегайте диапазона 425–600 °C. Если вы обрабатываете после закалки, учитывайте размерное перемещение, которое всегда следует за закалкой, и шлифуйте, а не поворачивайте окончательную поверхность. 420 не является маркой для сварки: при сварке в зоне термического влияния образуется твердый, чувствительный к растрескиванию мартенсит, и там, где сварка неизбежна, деталь необходимо предварительно нагреть до 200–300 °C и сразу после этого подвергнут отпуску.
Большинство поставщиков в этом бизнесе — это торговцы, которые все подряд заключают на субподряд. Мы запускаем наши собственные процессы, что означает более короткие циклы и единую точку ответственности, когда что-то требует исправления.
Цех термообработки — закалка и отпуск до заданной твердости с записью диаграмм печи для каждой партии
Механический цех — черновая токарная обработка, зачистка и резка по длине, чтобы ваш пруток был готов к чистовой обработке.
Испытание — ультразвуковое по ASTM A388/EN 10228-3, картирование твердости по сечению, испытание на растяжение и удар.
Сертификация — EN 10204 3.1 в стандартной комплектации, 3.2 доступен при наличии стороннего свидетеля (ABS, BV, CCS, GL).
Экспортная упаковка — в комплекте, с заглушками на концах и защищенная от ржавчины для морских перевозок.
Это три очка на одну семью. ASTM 420 соответствует минимальному содержанию углерода 0,15 %, SUS420J1 в JIS G4303 — 0,16–0,25 %, а SUS420J2 — представитель семейства с более высоким содержанием углерода 0,26–0,40 %, который затвердевает дальше, но плохо обрабатывается и сваривается. EN 1.4021 (X20Cr13) — европейское название материала с содержанием 0,16–0,25 %, поэтому оно соответствует SUS420J1. Если на чертеже указана марка 420J2, не подавайте 420J1 — из-за лишнего углерода была выбрана марка, и деталь не достигнет заданной твердости.
Нет. На практике 420 достигает максимальной твердости примерно 50–52 HRC после хорошей закалки маслом, а большинство серийных деталей работают в диапазоне 45–50 HRC. Для повышения уровня требуется больше углерода и больше хрома, а это именно то, что дает 440C при 0,95–1,20 % C и 16–18 % Cr, достигая 58–60 HRC. Если компоненту требуется как твердость 58 HRC, так и устойчивость к коррозии, материал необходимо заменить; просьба 420 доставить его вместо этого приводит к искажению и растрескиванию.
Обычно одна из трех причин. Возможно, на поверхности детали осталась окалина после термообработки или шлифовальный пригар, препятствующий образованию пассивной пленки. Окружающая среда может содержать хлориды или иметь низкий уровень pH, и оба этих фактора разрушают пленку быстрее, чем марка может ее восстановить. Или сталь могла быть подвергнута отпуску внутри полосы охрупчивания при температуре 425–600 °C, в результате чего остается обедненная хромом поверхность, которая плохо защищена. Удаление окалины, пассивация в азотной или лимонной ванне и отказ от окна закалки устраняют большинство жалоб, которые мы видим.
Его можно соединить, но это не сварочный класс. Зона термического влияния превращается в твердый неотпущенный мартенсит и трескается, иногда через несколько часов после сварки. Если сварка неизбежна, предварительно нагрейте ее до 200–300 °C, используйте соответствующий или аустенитный присадочный материал, контролируйте подачу тепла и немедленно проведите отпуск, пока деталь еще теплая. Если соединение несет структурную нагрузку, спроектируйте его — цельная конструкция или конструкция с механическим креплением почти всегда дешевле, чем проверка сварного мартенситного соединения.
См. также наши связанные страницы: круглый пруток из мартенситной нержавеющей стали AISI 410 / SUS410 и круглый пруток из высокопрочной нержавеющей стали AISI 431 / SUS431 и круглый пруток из аустенитной нержавеющей стали AISI 316 / 1.4401..
Отправьте нам свой диаметр, длину, количество, требуемую твердость и порт назначения. Вы получите коммерческое предложение с полным техническим предложением в течение 24 часов.
Электронная почта: enquiry@qilumetal.com | Веб-сайт: www.qilumetal.com


